Creality SPARKX i7 -guide för utskrift med flexibla filament
Shenzhen Creality 3D Technology har släppt en guide för användare av SPARKX i7-skrivaren som fokuserar på utskrift med flexibla material, såsom TPU. Guiden beskriver förberedelser och utskriftsinställningar.
Shenzhen Creality 3D Technology Co., Ltd. har publicerat en guide för användare av sin 3D-skrivare SPARKX i7, med fokus på utskrift med flexibla material, särskilt TPU (termoplastisk polyuretan).
Guiden betonar vikten av förberedelse av filamentet. Användare bör välja filament med en lämplig hårdhetsgrad för skrivaren. SPARKX i7 stöder flexibla filament med en hårdhet på 95A eller högre, och för TPU-filament med CFS Lite-systemet krävs en hårdhet på minst 64D. Allt filament bör torkas före användning för att avlägsna fukt, vilket kan försämra utskriftskvaliteten och orsaka problem som stringing.
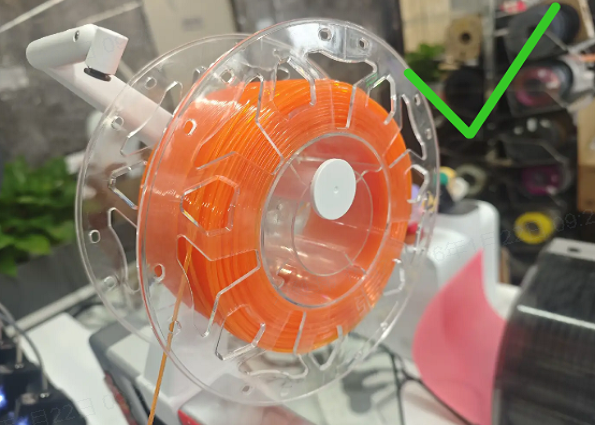
Förberedelserna av själva skrivaren innefattar att ta bort PTFE-rör från printhuvudet vid användning av flexibla material om CFS Lite-systemet inte används. I sådana fall krävs en extern spolhållare, som monteras ovanpå skrivaren. Filamentet ska inte matas direkt in i den pneumatiska anslutningen på extrudern, utan leds via ett kort PTFE-rör direkt in i extruderns drivhjul.
När det gäller utskriftsinställningar rekommenderas användning av ett 0,4 mm munstycke. Creality erbjuder specifika förinställningar för CR-TPU- och HP-TPU-filament. För flexibla material från andra tillverkare rekommenderas "Generic TPU"-inställningen. För att minimera stringing bör endast ett fåtal modeller placeras på byggplattan, och "print by object"-läget bör användas för att undvika onödiga rörelser från printhuvudet.
Efter utskriften bör man vara försiktig vid borttagning av modellen från byggplattan på grund av god vidhäftning. Eventuell stringing kan avlägsnas med värme, till exempel med en hårtork eller genom att kort föra en låga över området.